シュンダロード、リンチェンタウンサイエンスアンドテクノロジー工業団地、Xinghua市、江蘇省


鋳造の熱処理は、鋳造金属の微細構造を変更し、必要な機械的特性、残留応力状態、および寸法安定性を達成するために、凝固後に適用される制御された熱サイクルです。ほとんどの鋼および高合金鋳物では、これはオプションの追加機能ではありません。これは、鋳放し部品を信頼性の高いエンジニアリングコンポーネントに変えるステップです。
金属鋳造における熱処理とは何ですか?
熱処理の核心は、鋳物を規定の温度に加熱し、「浸漬」として知られる期間その温度に保持し、その後制御された速度で冷却するという 3 つの段階で構成されます。加熱速度と冷却速度、ピーク温度、浸漬時間によって、最終的な微細構造が決まります。炭素鋼の場合、通常、目標は約 850 ~ 950 °C でのオーステナイト化であり、その後、意図的に選択された冷却経路が続きます。ステンレスおよび超合金の場合、プロセスには、高温での溶体化処理と、その後の強化相を析出させるための時効処理が含まれる場合があります。
- 熱衝撃や歪みを避けるために加熱速度を制御します。
- 浸漬時間は部品の重量だけでなく、切片の厚さに合わせます。
- 必要な変態生成物(フェライト、パーライト、ベイナイト、マルテンサイト)に応じて冷却速度を選択します。
鋳物にとって熱処理はなぜ重要ですか?
熱処理は、鋳放しの樹枝状構造と偏析構造を、仕様で要求される強度、延性、安定性を備えたより均一なマトリックスに変換するため、重要です。これがないと、鋳造品は高い内部応力を保持し、機械的特性が劣ります。
- 残留応力の除去 加工時や整備時の歪みを防ぎます。
- 機械的特性の向上 、引張強さ、降伏強さ、耐衝撃性、延性など。
- 制御された硬さ 耐摩耗性や切断の容易さのために。
- 優れた機械加工性 より柔らかく、より安定した構造を採用しています。
- 長期安定性 ファーネスローラーや熱処理治具などの高温にさらされる部品に。
鋳物の一般的な熱処理プロセス
すべての熱処理プロセスは時間と温度の経路によって定義され、それらのプロセスの選択は、望ましい最終的な微細構造と特性によって決まります。以下の表は、鋳鋼の最も一般的なサイクルをまとめたものです。正確なパラメータは常に合金のグレード、断面の厚さ、および支配仕様に依存します。
| プロセス | 一般的な加熱範囲 | 冷却方法 | 主な目的 |
|---|---|---|---|
| アニーリング | 850~950℃ | 炉冷 | 軟化性と機械加工性 |
| 正規化 | 850~950℃ | 空冷 | 結晶粒の微細化と高強度化 |
| 焼入れ | 850~950℃ | 油、水、またはポリマーの急冷 | 硬化 |
| テンパリング | 150~650℃ | 空冷または炉冷 | 応力除去と靭性調整 |
| ストレス解消 | 550~650℃ | ゆっくり冷やす | 残留応力除去 |
| 溶体化処理老化 | 980 ~ 1200 ℃ 480 ~ 900 ℃ | 焼入れ年齢 | 析出硬化 |
負荷内の温度均一性は、コントローラーの設定値よりも重要です。荷重の中心と端の温度差が 10 ~ 20 °C あると、部品の最終硬度が数 HRC 変化する可能性があります。だからこそ 炉の温度均一性を高めるための熱処理トレイ設計の最適化 これは、鋳造工場が行うことができる最もコスト効率の高い品質改善の 1 つです。
適切な熱処理サイクルの選択方法
一般的なレシピではなく、必要な機械的特性と合金のデータシートから始めます。これは鋳物にとって特に重要です。なぜなら、鋳造直後の構造はすでに金型内の断面サイズと冷却条件の影響を受けているからです。
合金グレード
材料データシートには、推奨されるオーステナイト化温度または溶体化処理温度が記載されています。化学組成と炭素当量によって焼入性が決まります。
断面形状
重いセクションでは、より長い浸漬時間とより遅い焼入れ速度が必要になります。冷却を制御して、急激な移行を防ぐ必要があります。
対象物件
この仕様では、硬度、引張強さ、伸び、衝撃靱性が定義されています。実際のキャスト構造でその範囲にヒットするようにサイクルを選択する必要があります。
サービス環境
高温、腐食性、または摩耗の激しい用途では、安定化、析出硬化、表面処理などの特別な考慮が必要です。
炉ローラー、キルン部品、熱処理工具など、高温環境で使用される鋳物では、このサイクルにより長期のクリープや酸化に対して構造が安定化する必要があります。ここで、耐熱合金の経験が重要になります。これらの材料の鋳造と熱処理を日常的に行う鋳造工場は、強度と延性のバランスをとる方法を知っています。
熱処理工具: 見落とされている変数
熱処理ツールは加熱と冷却の均一性、部品の歪み、バッチのスループットに直接影響を与えるため、炉プログラムと同様にエンジニアリング上の注意を払う必要があります。
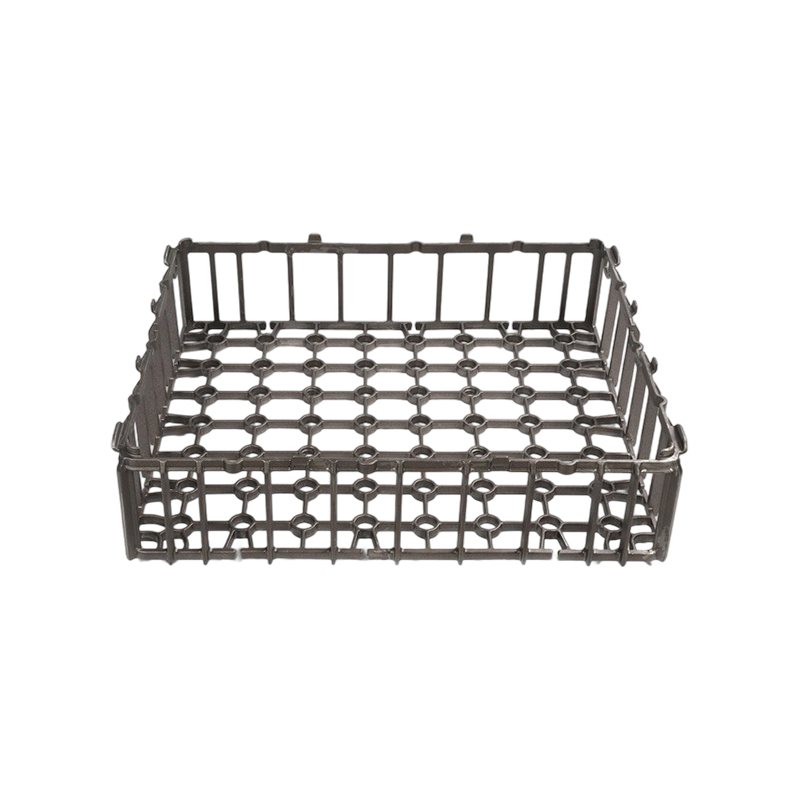
井戸型炉用積み重ね可能バスケット
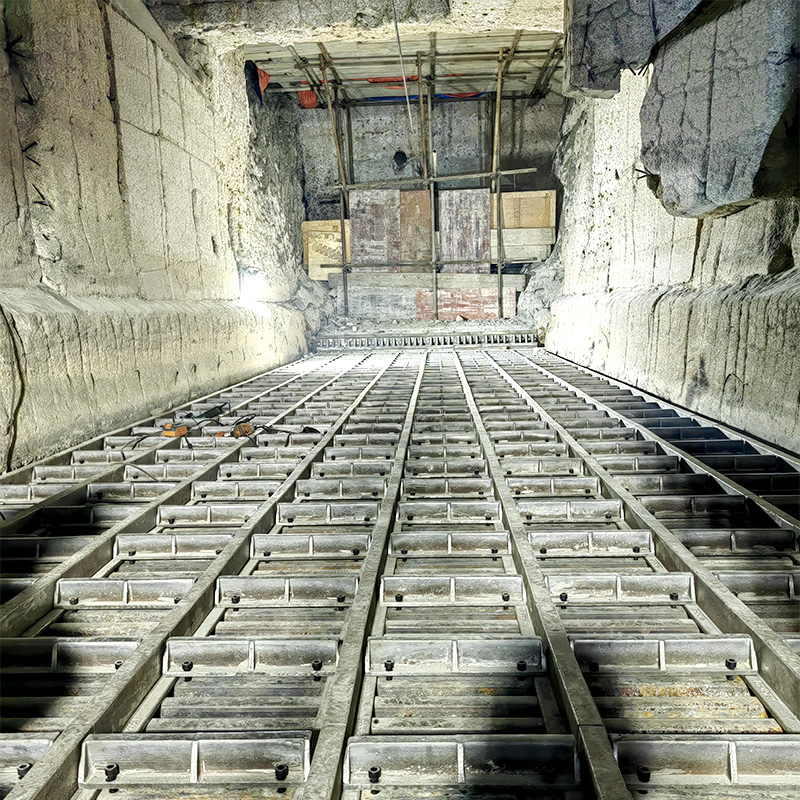
積み重ね可能なバスケットは、層間に開いたガス経路を残すことで、炉の利用率と温度の均一性を向上させます。縦型井戸型炉は、中小規模の鋳物のバッチによく使用されます。 積み重ね可能な井戸型炉バスケット 温度の均一性を損なうことなく、2 段または 3 段の高さに積み重ねることができます。
 OEM/ODM 熱処理スタッカブル ウェル型炉用バスケット サプライヤー、企業 中国の井戸型炉サプライヤーおよび OEM/ODM 会社用の熱処理スタッカブル バスケットとして、Xinghua Jinniu プロフェッショナル カスタム熱処理... 製品を見る→
ベーストレイと接触領域の制御
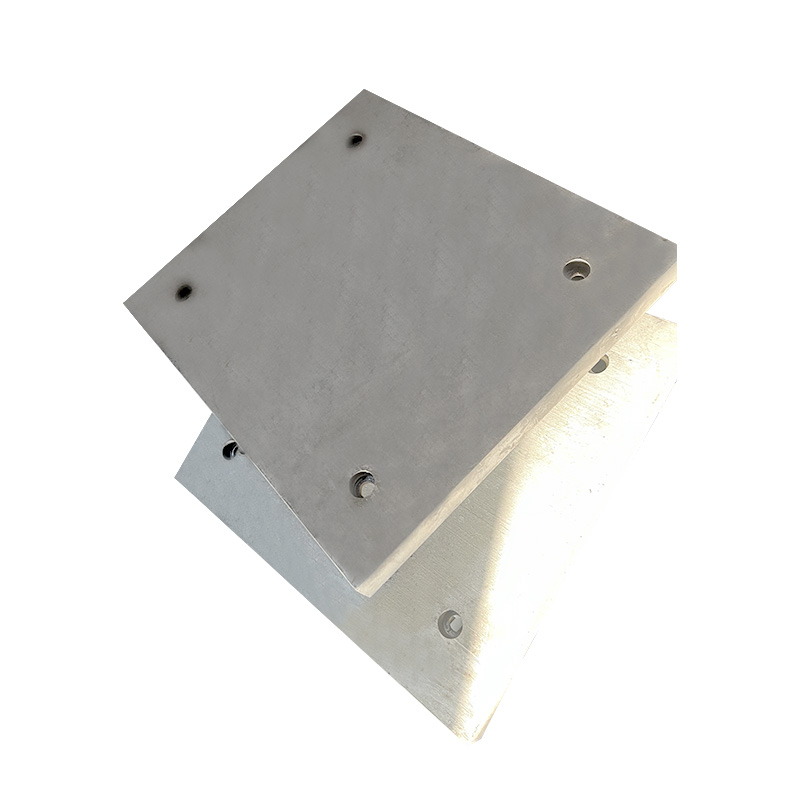
接触面積を減らしたベース トレイは、局所的なホット スポットとコールド スポットを防ぎ、熱均一性の重要な要素となります。あ ステンレススチール鋳造ベーストレイ 開口部と盛り上がったサポートを使用して、部品の安定性を維持しながら接触面積を削減します。接触面積と熱流の関係については、この技術記事で詳しく説明されています。 ベーストレイ接触領域の設計 .
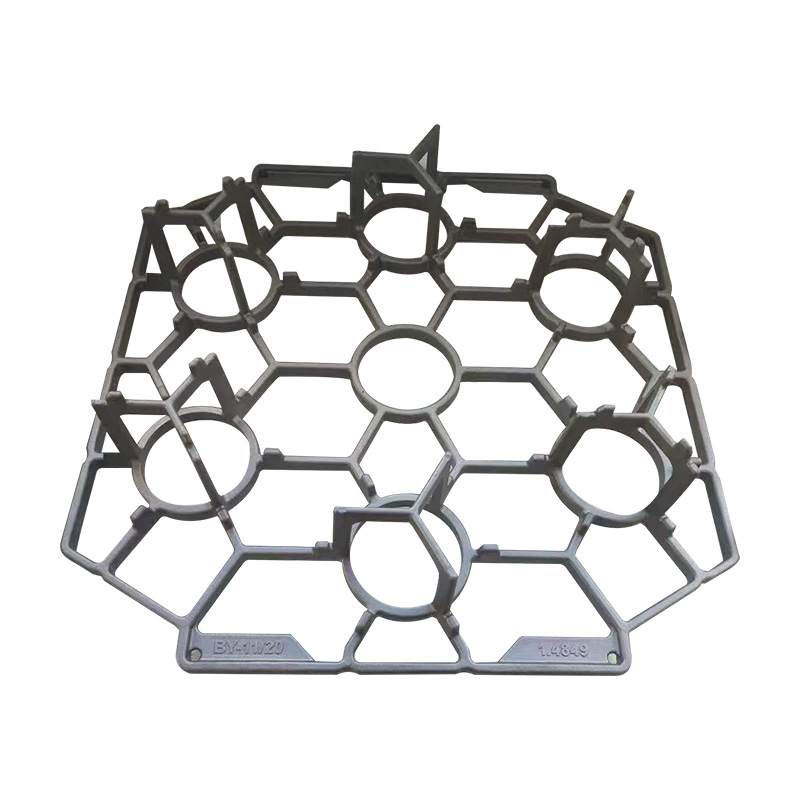 OEM/ODM ステンレス鋼鋳造ベース トレイのサプライヤー、会社 中国のステンレス鋼鋳造ベース トレイのサプライヤーおよび OEM/ODM 会社として、Xinghua Jinniu のプロフェッショナルなカスタム ステンレス鋼鋳造ベース トレイ。 ... 製品を見る→
複雑なジオメトリ用のマテリアル フレーム
材料フレームは、炉の雰囲気を妨げることなく、定義された点で部品をサポートするため、たわみが防止され、熱の流れが改善されます。あ 熱処理荷重用材料フレーム 部品の輪郭にフィットするように設計でき、表面の残りの部分を炉の雰囲気に開放したまま、鋳物を正しい形状に保持します。
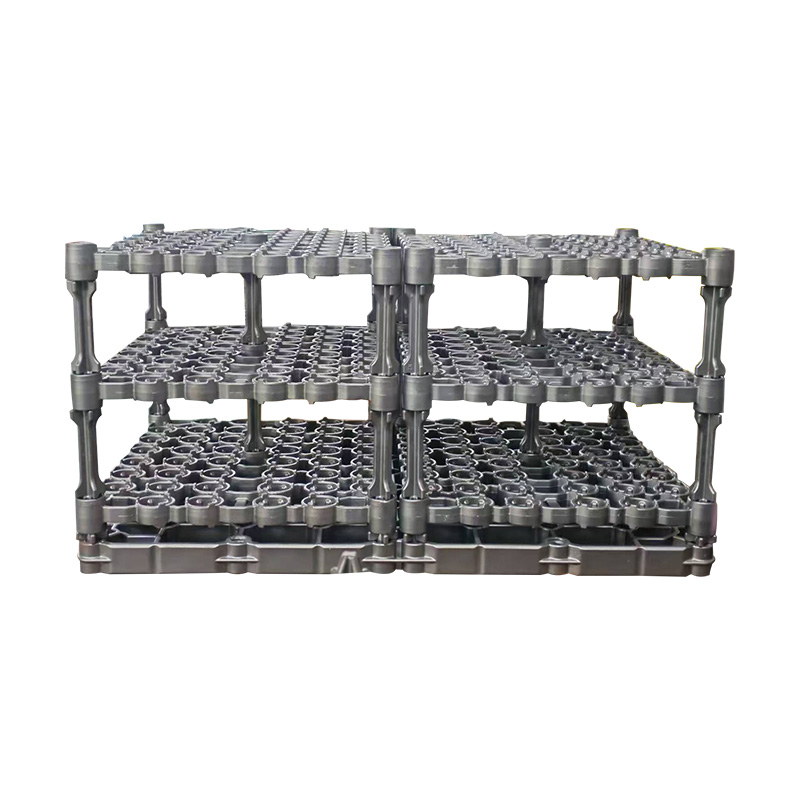 OEM/ODM精密鋳造熱処理材料フレームサプライヤー、会社 中国の精密鋳造熱処理材料フレームのサプライヤーおよびOEM / ODM会社として、Xinghua Jinniuプロのカスタム精密鋳造... 製品を見る→
3 つのソリューションはすべて耐熱ステンレス鋼の精密鋳造であり、取り扱う部品と同じ品質管理の下で製造されています。社内生産により、顧客が新しい部品ファミリーを導入したときに、治具の形状を迅速に調整できます。
一般的な熱処理の欠陥とその回避方法
最も一般的な熱処理欠陥は、不均一な加熱、制御されていない冷却、または不安定な炉環境に遡りますが、いずれもプロセスや工具を変更することで防止できます。
- ディストーション 不均一な加熱または急激な冷却が原因で発生します。適切な固定と予熱によりリスクが軽減されます。
- ひび割れ 高い熱応力が原因です。焼入れ強度を下げ、内部コーナーを鋭く設計します。
- 酸化・脱炭 高温で。高炭素鋼および工具鋼には、保護雰囲気または真空が必要です。
- 不均一な硬さ 負荷密度または熱電対の配置が不十分なことが原因です。負荷を再構成し、ガス循環を改善します。
真空熱処理中、治具の清浄度および材料組成も負荷のガス放出挙動に影響します。の 真空下での熱処理トレイの脱気効果 ワークピースの表面品質が変化する可能性があるため、多くの真空サイクルには、治具や部品から吸着ガスを放出させるための長時間の保持が含まれます。
よくある質問
すべての鋳物に熱処理が必要ですか?
いいえ、ねずみ鋳鉄鋳物はそのまま鋳造されることが多く、一部のアルミニウム部品はすでに仕様を満たした状態で鋳造されます。ただし、ほとんどの鋼鋳物、ダクタイル鋳鉄鋳物、および高合金部品では、機械的特性要件を満たすために少なくとも 1 回の熱サイクルが必要です。
アニーリングとノーマライズの違いは何ですか?
アニーリングにより鋳物が炉内でゆっくりと冷却され、機械加工に最適な柔らかいフェライト - パーライト構造が生成されます。焼ならしは空気中で冷却し、より微細なパーライトとより高い強度を生み出します。より優れた機械的特性が必要な場合は焼きならしを選択し、最大限の柔らかさが必要な場合は焼きなましを選択してください。
熱処理は繰り返しできますか?
はい、しかしリスクがないわけではありません。サイクルを繰り返すと、粒子の成長、表面の脱炭、または過度のスケールが発生する可能性があります。最初のサイクルで目標硬度を達成できなかった場合、多くの場合、部品を 1 回再熱処理できますが、サプライヤーは最初に微細構造と表面状態を評価する必要があります。
購入者は、鋳造品が正しく熱処理されたことをどのように確認できますか?
時間と温度のグラフ、硬度の結果、必要に応じて引張試験や衝撃試験のデータを含む熱処理証明書を請求してください。信頼できるサプライヤーは、炉のログと使用されている標準を示すこともできます。後から機械加工中に鋳造物が歪んだ場合、応力緩和が省略されているか、短縮されている可能性があります。
熱処理を適切に行うための最もコスト効率の高い方法は、治具、バッチ装填、検証を含む熱処理ループ全体を制御する鋳造サプライヤーを選択することです。 Xinghua Jinniu Machinery Manufacturing Co., Ltd. では、熱処理は溶解、鋳造、仕上げと同じ品質システムの一部であるため、サイクル、工具、検査データは 1 つの屋根の下にあります。